Закрыть
Категории
Получайте только полезные статьи!
Подготовка древесины перед выборкой глубоких пазов и четвертей
Категории
22 09 2026, 00:00
0
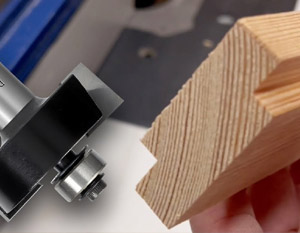 Любая попытка сформировать закрытый паз или сложный четвертной профиль в массиве дерева неизбежно обнажает капризную природу этого материала. Наибольший риск заключается в том, что режущий инструмент, заглубляясь на значительную величину, начинает работать не как нож, а как рычаг, выламывая фрагменты волокон и разрушая геометрию заготовки. Чтобы избежать подобных дефектов, нужно пересмотреть последовательность операций, перенеся акцент на предварительную подготовку, которая перераспределяет напряжения в древесине еще до того, как фреза коснется ее поверхности.
Прежде всего, стоит обратить внимание на состояние самой заготовки, поскольку уровень внутренних напряжений напрямую связан с распределением влажности. Оптимальный диапазон для такой работы лежит в коридоре от 8 до 12 процентов, причем верхняя граница предпочтительнее только для мягких пород вроде липы или ольхи. Для твердых лиственных пород, включая дуб, ясень или бук, критично выдержать показатель на уровне 8-9 процентов, так как избыточная влага вызывает усиленное трение и повышает вероятность заклинивания стружки в рабочей зоне. Перед разметкой полезно прогнать доску через рейсмус, снимая всего по полмиллиметра с каждой стороны, чтобы финальная плоскость оказалась строго параллельной волокнам, что существенно облегчает последующее управление фрезой.
Следующий шаг касается создания микрозазоров, которые работают как амортизаторы для растущего давления лезвия. Вдоль линии будущего паза рекомендуется провести риски глубиной около одного-двух миллиметров с помощью разметочного ножа или остро заточенного шила, однако этот метод не всегда эффективен на торцевых участках. Значительно более надежной процедурой становится сверление серии компенсационных отверстий в углах и по краям четверти, диаметр которых должен соответствовать ширине паза, уменьшенной на полмиллиметра. Расстояние между отверстиями выбирается в зависимости от глубины: для выемки в 20 миллиметров шаг не должен превышать 15 миллиметров, а при глубине 40 миллиметров его сокращают до 10, чтобы удалить максимальный объем материала без силового воздействия на боковые стенки.
Такой подход создает воздушные карманы, куда может смещаться древесина при деформации, что особенно спасает при работе с волнистым или свилеватым рисунком. Без этих предохранительных мер даже самый острый резец часто отрывает куски вдоль слоев, превращая ровную линию в рваный шов, который невозможно исправить в дальнейшем без потери толщины детали. К тому же стоит учитывать, что вращающийся инструмент нагревает кромки до температуры, при которой микроскопические поры расширяются, и предварительно ослабленные места принимают эту энергию без разрушительных последствий. Для выборки четвертей на длинных заготовках применяется аналогичный прием, но с более редким расположением отверстий, примерно на дистанции в 30-40 миллиметров, в зависимости от профиля фрезы.
Крайне важным этапом является контроль ориентации волокон относительно направления подачи. При движении фрезы вдоль волокон сколы случаются реже, но чистота поверхности оставляет желать лучшего из-за задиров, тогда как поперечное фрезерование дает гладкую стенку, но требует снижения скорости подачи примерно на треть. Практика показывает, что для глубоких выборок рациональнее использовать тактику чернового прохода с небольшим вылетом фрезы, за которым следует чистовой проход, снимающий не более одного миллиметра. При этом геометрия режущей кромки играет первостепенную роль: угол заострения для твердых пород увеличивают до 60 градусов, для мягких — уменьшают до 50, а передний угол делают положительным, чтобы стружка отводилась без сжатия в пазу. Для пазов шириной 12-16 миллиметров чаще всего применяют концевые фрезы с двумя режущими кромками, у которых центровка обеспечивает минимальное биение, не превышающее 0,02 миллиметра.
Нельзя пренебрегать и формированием направляющих гребней, которые служат упором для подошвы фрезера и предотвращают увод инструмента в сторону. Вместо того чтобы полагаться на одну лишь разметку, опытные мастера заранее закрепляют вспомогательные рейки точно по линии центра паза, используя струбцины с усилием прижатия около 5-6 килограммов, чтобы исключить микросмещения. Эти рейки изготавливаются из той же породы, что и заготовка, но с прямым слоем, что гарантирует одинаковую твердость и сопротивление при контакте с подошвой. Для четвертного соединения опорную планку фиксируют перпендикулярно плоскости, чтобы фреза не могла отклониться при входе в материал, особенно если глубина превышает половину толщины доски.
Для уменьшения вибраций, способствующих вырыванию волокон, под заготовку укладывают демпфирующую подкладку из плотной резины или многослойной фанеры, которая гасит резонансные колебания, возникающие при высоких оборотах шпинделя. Оптимальная частота вращения для обработки дуба и клена не должна превосходить 16000 оборотов в минуту, тогда как для березы и сосны допустимо увеличить этот параметр до 22000, но с соответствующей корректировкой скорости ручной подачи. Значение этой скорости определяется экспериментально: она должна быть такой, чтобы стружка выходила равномерной стружкой, а не мучнистой пылью, что указывает на правильный режим резания. При работе с торцевой частью паза, где опасность отрыва максимальна, подачу прекращают за 5-7 миллиметров до края, затем меняют направление движения и выводят фрезу уже с противоположной стороны, чтобы материал разрушался в направлении опоры.
Стоит отдельно рассмотреть использование вспомогательного инструмента, так как стамески и киянка часто незаменимы для первоначального грубого удаления древесины в местах интенсивного напряжения. Здесь последовательность действий выглядит следующим образом: сначала по разметке делают надрубы под углом 45 градусов к плоскости, отсекая небольшие клинья, а затем уже применяют фрезу для чистового прохода. Такая методика задействована при формировании потайных четвертей под стекло или толстые филенки, где перепад высот не должен превышать 0,3 миллиметра на метр длины. Для этих целей часто выбирают пазовую фрезу диаметром 8 миллиметров с твердосплавными пластинами, которые обеспечивают износостойкость в течение нескольких сотен погонных метров при условии правильной заточки.
Разумеется, предварительное фрезерование с постепенным заглублением по 3-5 миллиметров за проход остается классическим способом, но он требует многократного повторения, что растягивает процесс. Гораздо продуктивнее применить ступенчатую фрезу, которая имеет несколько режущих частей разного диаметра, позволяя за один проход снимать слой в 8-10 миллиметров без перегрузки двигателя. Однако при таком варианте нужно строго выдерживать вертикальность оси, иначе нижняя часть паза окажется скошенной, что критично для шиповых соединений. Для жесткого контроля применяется специальный кондуктор из алюминиевого профиля, который крепится непосредственно к столу и фиксирует фрезер с допуском не более 0,1 градуса. В результате всех этих подготовительных манипуляций формируется среда, в которой резание превращается из борьбы с природой материала в управляемый процесс отделения стружки с заданными свойствами поверхности.
Оцените статью:
(0.0)
Комментарии
Пока нет комментариев
Получить консультацию
Закажите бесплатную консультацию или позвоните нам прямо сейчас по телефонам
8 (800) 555-74-73
- На главную
-
Категории
-
 Лесопильное оборудование
-
 Ленточные пилорамы
-
 Торцовочные станки маятникового, линейного и проходного типа
-
 Кромкообрезные станки
-
 Многопильные станки
-
 Оцилиндровочные станки
-
 Лесопильные линии
-
 Околостаночное оборудование
-
 Промышленные бревнопилы с гусеничной и цепной подачей
-
 Пилорамы дисковые, горизонтального и углового пиления
-
 Вспомогательное и заточное оборудование
-
 Профилировочные станки
-
 Станки для переработки горбыля, рубки веток и обрези, колки дров
-
 Круглопалочные станки
- Заточные станки для цепей бензопил
-
-
 Гидроманипуляторы
-
 Запчасти для гидроманипуляторов
-
 Запчасти для СФ-65 С (Соломбалец)
-
 Фильтры для СФ-65 С (Соломбалец)
-
 Гидроцилиндры и комплектующие для СФ-65 С (Соломбалец)
-
 Основные части и механизмы для СФ-65
-
 Втулки, вкладыши, подшипники для СФ-65 С (Соломбалец)
-
 Паспорт Соломбалец
-
 Уплотнения (ремкомплекты) для СФ-65 С (Соломбалец)
-
 Рукава высокого давления (РВД) для СФ-65 С (Соломбалец)
-
 Оси и пальцы для СФ-65 С (Соломбалец)
-
 Гидрооборудование для СФ-65С (Соломбалец)
-
-
 Запчасти для Велмаш (ОМТЛ 97, ОМТ-97М, ПЛ 70-02)
-
 Фильтра для Велмаш (ОМТЛ 97, ПЛ 70-01, ПЛ 70-02)
-
 Гидроцилиндры и комплектующие для Велмаш (ОМТЛ 97, ПЛ 70-01, ПЛ 70-02)
-
 Основные части и механизмы для Велмаш
-
 Уплотнения (ремкомплекты) для Велмаш (ОМТЛ 97, ПЛ 70-01, ПЛ 70-02)
-
 Рукава высокого давления (РВД) для Велмаш (ОМТЛ 97, ПЛ 70-02)
-
 Втулки, вкладыши, подшипники для Велмаш (ОМТЛ 97, ПЛ 70-01, ПЛ 70-02)
-
 Оси и пальцы для Велмаш (ОМТЛ 97, ПЛ 70-01, ПЛ 70-02)
-
 Гидрооборудование для Велмаш (ОМТЛ 97, ПЛ 70-02)
-
-
 Запчасти на манипулятор Epsilon (Palfinger)
-
 Запчасти для VM10L74, VM10LM (Велмаш, Palfinger)
-
 Атлант-C 90 (ЛВ 185-10, ЛВ 185-14) (118)
-
 Фильтры для Атлант-С 90 (ЛВ 185-10, ЛВ 185-14)
-
 Гидроцилиндры и комплектующие для Атлант-С 90 (ЛВ-185-10, ЛВ-185-14)
-
 Основные части и механизмы
-
 Гидрооборудование Атлант-С 90 (ЛВ 185-10, ЛВ 185-14)
-
 Рукава высокого давления (РВД) для Атлант-С 90 (ЛВ 185-10, ЛВ 185-14)
-
 Втулки, вкладыши, подшипники для Атлант-С 90 (ЛВ 185-10, ЛВ 185-14)
-
 Оси и пальцы Атлант-С 90 для (ЛВ 185-10, ЛВ 185-14)
-
-
 Гидронасосы и комплектующие
-
 Ротаторы и комплектующие
-
 Штуцера, USIT, фитинги
-
 Защитные спирали для РВД
-
 Краны гидравлические
-
 Маслоохладители
-
 Масла, смазки
-
 Захваты и грейферы
-
 Гидрораспределители и комплектующие
-
 Гидробаки
-
-
 Заточные-разводные станки
-
 Алмазный инструмент
-
 Дисковые пилы
-
 Ленточные пилы
-
 Рамные пилы
-
 Строгальный нож
-
 Тарные пилы для многопильных станков
-
 Шлифовальный и заточной инструмент
-
 Запчасти и комплектующие к станкам
-
 СОЖ
-
 Ножи для дробильных и рубительных станков
-