
- Главная
- Статьи
- Практические приемы обработки древесины при изготовлении тонких декоративных элементов
Практические приемы обработки древесины при изготовлении тонких декоративных элементов
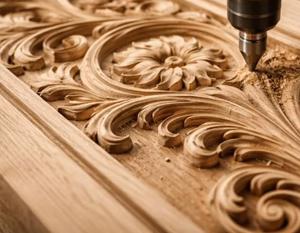 Работа с тонкими декоративными деталями требует от мастера принципиально иного подхода, нежели изготовление массивных конструкций. Древесина в сечениях менее 10 миллиметров ведет себя непредсказуемо, и напряжение, накопленное в волокнах, может проявиться в самый неподходящий момент. Понимание физики процесса и грамотный подбор режимов резания позволяют избежать большинства разрушений на финишных операциях.
Начнем с выбора заготовки, поскольку именно на этом этапе закладывается половина успеха. Для ажурных элементов лучше всего подходят породы с равномерной плотностью и прямым волокном, в частности липа, ольха, вишня, клен. Липа показывает предел прочности при статическом изгибе около 70-80 МПа, что позволяет выдерживать значительные деформации без разрушения. Клен тверже, его плотность достигает 700 килограммов на кубометр, но свилеватость делает его капризным при тонкой обработке.
Влажность заготовки критична: оптимальный диапазон составляет 6-8 процентов. При большей влажности деталь после шлифовки начнет коробиться, при меньшей — станет излишне хрупкой. Сушка в камере с принудительной циркуляцией при температуре 45-50 градусов дает равномерное распределение остаточных напряжений. Если сушить быстро, внутренние трещины проявятся именно на тонких участках.
Раскрой материала удобнее вести на ленточной пиле с шириной полотна 6-10 миллиметров. Такое лезвие обеспечивает радиус резания от 15 миллиметров без перегрева кромки. Подача должна быть умеренной, в пределах 0,5-1 метра в минуту, чтобы зубья не вырывали волокна. Толщина отпиливаемой пластины не должна быть меньше трех миллиметров, иначе вибрация полотна гарантированно приведет к сколам.
Для создания криволинейных контуров применяют лобзиковые пилы с обратным направлением зубьев, что снижает скалывание на выходе. Частота ходов подбирается в диапазоне 800-1500 в минуту в зависимости от плотности. Реверсный ход уменьшает давление на нижнюю сторону заготовки, где чаще всего образуются отщепы. Если деталь имеет внутренние пропилы, начинать следует с отверстия диаметром не менее 3 миллиметров, просверленного на станке с числом оборотов 1500-2000.
Фрезерование кромок выполняют на высоких оборотах, от 12000 до 24000, с использованием твердосплавных фрез. Спиральные фрезы дают более чистый рез, поскольку вектор силы направлен вдоль волокон. Съем за один проход не должен превышать 2 миллиметров для мягких пород и 1 миллиметра для твердых. При большей нагрузке тонкая стенка просто не выдержит бокового давления.
Шлифовка — наиболее опасный этап для хрупких элементов. Абразив зернистостью P120 применяют для первичной обработки, затем переходят на P180 и P240. Давление на шлифовальный блок должно быть минимальным, буквально весом инструмента. Эксцентриковые машинки с амплитудой 2-3 миллиметра менее агрессивны, чем вибрационные, и меньше склонны к задирам. Для труднодоступных мест используют шлифовальные губки или палочки с наклеенной шкуркой.
Сверление тонких деталей требует особого внимания к геометрии сверла. Стандартное спиральное сверло с углом при вершине 118 градусов склонно к уводу и скалыванию. Сверла с заточкой 90 градусов и подрезающими кромками работают чище. Частота вращения для отверстий диаметром до 5 миллиметров составляет 2000-3000 оборотов, подача минимальная. Под деталь обязательно подкладывают жертвенную доску из МДФ или мягкой древесины.
Финальная подгонка соединений выполняется вручную стамесками с шириной полотна 3-6 миллиметров. Заточка должна быть безупречной: угол 25-30 градусов для мягких пород и 30-35 для твердых. Снимаемая стружка при правильной заточке имеет толщину не более 0,1 миллиметра и не крошится. Подрезание волокон ведут от края к центру, чтобы избежать отщепов на лицевой стороне.
Склейка тонких элементов чревата деформациями из-за влаги клея. Поливинилацетатные составы с содержанием воды около 50 процентов вызывают набухание волокон. Нанесение клея тонким слоем с выдержкой 5-10 минут до схватывания снижает негативный эффект. Струбцины затягивают умеренно, усилие не должно превышать 10-15 килограммов на квадратный сантиметр, иначе деталь просто раздавится.
Для декоративной отделки тонких поверхностей лучше отказаться от агрессивных морилок на водной основе. Спиртовые красители проникают быстрее и меньше поднимают ворс. Масляные пропитки наносят в 2-3 слоя с промежуточной сушкой 12-24 часа. Лаковые покрытия наносят распылением, толщина одного слоя не превышает 30 микрометров.
При финишной сборке хрупких конструкций используют сборочные приспособления, фиксирующие детали без точечных нагрузок. Вакуумные присоски или мягкие прокладки из микропористой резины распределяют усилие равномерно. Температура в помещении поддерживается на уровне 20-22 градусов, влажность 45-55 процентов. Резкие перепады вызывают неравномерное расширение, что губительно для тонких сечений.
Контроль размеров осуществляют штангенциркулем с точностью 0,1 миллиметра, но для криволинейных участков удобнее шаблоны из оргстекла. Припуск на финишную обработку оставляют не более 0,5 миллиметра. Промежуточные проверки после каждой операции позволяют вовремя заметить появление микротрещин.
Хранение готовых элементов до монтажа организуют в горизонтальном положении на ровной поверхности. Подвешивание приводит к деформации под собственным весом. Прокладки между деталями из мягкой бумаги предотвращают механические повреждения. Температурный режим в зоне хранения не должен отличаться от монтажной более чем на 5 градусов.
Практика показывает, что большинство поломок происходит из-за спешки на последних этапах. Уменьшение подачи, снижение усилия зажима, применение промежуточных опор — эти простые решения сохраняют целостность работы. Инструмент должен быть заточен и настроен до начала операции, а не в процессе. Тогда тонкий декоративный элемент получит завершенную форму без утрат и дефектов.
- На главную
-
Категории
-
 Лесопильное оборудование
-
 Ленточные пилорамы
-
 Дисковые пилорамы
-
 Многопильные станки
-
 Торцовочные станки
-
 Кромкообрезные станки
-
 Оцилиндровочные станки
-
 Лесопильные линии
-
 Бревнопильные станки
-
 Профилировочные станки
-
 Дровокольные станки
-
 Станки для переработки горбыля
-
 Станки для переработки тонкомера
-
 Круглопалочные станки
-
 Околостаночное оборудование
-
-
 Гидроманипуляторы
-
 Запчасти для гидроманипуляторов
-
 Запчасти для СФ-65 С (Соломбалец)
-
 Фильтры для СФ-65 С (Соломбалец)
-
 Гидроцилиндры и комплектующие для СФ-65 С (Соломбалец)
-
 Основные части и механизмы для СФ-65
-
 Втулки, вкладыши, подшипники для СФ-65 С (Соломбалец)
-
 Паспорт Соломбалец
-
 Уплотнения (ремкомплекты) для СФ-65 С (Соломбалец)
-
 Рукава высокого давления (РВД) для СФ-65 С (Соломбалец)
-
 Оси и пальцы для СФ-65 С (Соломбалец)
-
 Гидрооборудование для СФ-65С (Соломбалец)
-
-
 Запчасти для Велмаш (ОМТЛ 97, ОМТ-97М, ПЛ 70-02)
-
 Фильтра для Велмаш (ОМТЛ 97, ПЛ 70-01, ПЛ 70-02)
-
 Гидроцилиндры и комплектующие для Велмаш (ОМТЛ 97, ПЛ 70-01, ПЛ 70-02)
-
 Основные части и механизмы для Велмаш
-
 Уплотнения (ремкомплекты) для Велмаш (ОМТЛ 97, ПЛ 70-01, ПЛ 70-02)
-
 Рукава высокого давления (РВД) для Велмаш (ОМТЛ 97, ПЛ 70-02)
-
 Втулки, вкладыши, подшипники для Велмаш (ОМТЛ 97, ПЛ 70-01, ПЛ 70-02)
-
 Оси и пальцы для Велмаш (ОМТЛ 97, ПЛ 70-01, ПЛ 70-02)
-
 Гидрооборудование для Велмаш (ОМТЛ 97, ПЛ 70-02)
-
-
 Запчасти на манипулятор Epsilon (Palfinger)
-
 Запчасти для VM10L74, VM10LM (Велмаш, Palfinger)
-
 Атлант-C 90 (ЛВ 185-10, ЛВ 185-14) (118)
-
 Фильтры для Атлант-С 90 (ЛВ 185-10, ЛВ 185-14)
-
 Гидроцилиндры и комплектующие для Атлант-С 90 (ЛВ-185-10, ЛВ-185-14)
-
 Основные части и механизмы
-
 Гидрооборудование Атлант-С 90 (ЛВ 185-10, ЛВ 185-14)
-
 Рукава высокого давления (РВД) для Атлант-С 90 (ЛВ 185-10, ЛВ 185-14)
-
 Втулки, вкладыши, подшипники для Атлант-С 90 (ЛВ 185-10, ЛВ 185-14)
-
 Оси и пальцы Атлант-С 90 для (ЛВ 185-10, ЛВ 185-14)
-
-
 Гидронасосы и комплектующие
-
 Ротаторы и комплектующие
-
 Штуцера, USIT, фитинги
-
 Защитные спирали для РВД
-
 Краны гидравлические
-
 Маслоохладители
-
 Масла, смазки
-
 Захваты и грейферы
-
 Гидрораспределители и комплектующие
-
 Гидробаки
-
-
 Заточные-разводные станки
-
 Алмазный инструмент
-
 Дисковые пилы
-
 Ленточные пилы
-
 Рамные пилы
-
 Строгальный нож
-
 Тарные пилы для многопильных станков
-
 Шлифовальный и заточной инструмент
-
 Запчасти и комплектующие к станкам
-
 СОЖ
-
 Ножи для дробильных и рубительных станков
-